


آجیل های آجیل معمولی آجیل
Cat:آجیل
آجیل های معمولی ، آجیل فلنج و آجیل ضد لوزشه ای سه اتصال دهنده مشترک هستند که ...
جزئیات را مشاهده کنید


گال شدن رزوه یکی از پرهزینه ترین و گیج کننده ترین خرابی ها در اتصالات صنعتی است. می تواند مهره ای را روی پیچ ماشین آنقدر محکم ببندد که بست قبل از جدا شدن اتصال قیچی کند. کلید اجتناب از این شرایط یک پوشش جادویی واحد نیست. این ترکیبی از تناسب رزوه صحیح و تطبیق سختی عمدی بین مهره و پیچ ماشین است. هنگامی که این دو عامل با هم کنترل شوند، می توان قبل از شروع نفخ از آن جلوگیری کرد.
گالینگ رزوه ای که به آن جوش سرد یا تشنج گازی نیز می گویند، زمانی اتفاق می افتد که دو سطح فلزی رزوه ای تحت فشار زیاد روی هم می لغزند. ریزجوش های موضعی در نقاط بالا تشکیل می شوند، سپس پاره می شوند و مواد زبر و پاره شده باقی می مانند. هر چرخه سطوح در معرض جدیدی ایجاد می کند که دوباره جوش می شوند و روند به سرعت تسریع می شود.
فولادهای زنگ نزن آستنیتی مانند 304 و 316 به ویژه در معرض داغ شدن هستند زیرا لایههای اکسیدی آنها نازک هستند و رفتار سخت شدن آنها باعث ایجاد ذرات سایش سخت و ساینده میشود. با این حال، آلومینیوم، تیتانیوم، و حتی فولاد کربنی پوشش داده شده می توانند تحت فشار تماس شدید صفرا شوند.
قلع و قمع زمانی بیشتر محتمل است که:
Thread fit میزان فاصله یا تداخل بین نخ های جفت شده را مشخص می کند. در بست های سری اینچی، کلاس های 1A/1B، 2A/2B، و 3A/3B افزایش سفتی را توصیف می کنند. در بست های متریک، جفت های تحمل معمولی مانند 6g/6H و 6e/6H کنترل مشابهی بر درگیری ارائه می دهند.
تناسب اهمیت دارد زیرا نحوه توزیع بار در سراسر رشته های درگیر را کنترل می کند. تناسب صحیح بار گیره را روی یک مارپیچ بلند پخش می کند و فشار موضعی را کاهش می دهد. تناسب بیش از حد شل باعث می شود بار روی چند نخ اول متمرکز شود. تناسب بیش از حد سفت، اصطکاک را افزایش می دهد و می تواند آلودگی را به دام بیندازد، و هر دو شرایط خطر تلف شدن را افزایش می دهند.
| کلاس فیت | توضیحات | استفاده معمولی |
|---|---|---|
| 1A / 1B | جا افتادگی شل | مونتاژ سریع با نخ های آبکاری شده یا کمی آسیب دیده |
| 2A / 2B | تناسب معمولی | مجموعه های پیچ و مهره دستگاه عمومی |
| 3A / 3B | تناسب تنگ | اتصالات دقیق با گشتاور و روانکاری کنترل شده |
در طول طراحی، به جای تکیه بر قطر اصلی، قطر گام موثر را بررسی کنید. اینجا جایی است که تهاتر و تداخل در واقع ظاهر می شود، و جایی است که پیشگیری از گند زدگی برنده یا از دست می رود.
تطبیق سختی اغلب اشتباه گرفته می شود. تطبیق به این معنی نیست که مهره و پیچ ماشین یکسان باشند. سختی یکسان در فولاد زنگ نزن آستنیتی یکسان، خطر گند زدگی را افزایش می دهد زیرا هر دو سطح به یک شکل تغییر شکل می دهند، سخت می شوند و پاره می شوند. روش قابل اطمینان تر، دیفرانسیل سختی کنترل شده است.
یک سطح میتواند عمداً سختتر از دیگری باشد، بنابراین حرکت نسبی بهجای جوشکاری میکروسکوپی، با براق کردن انجام میشود. در مجموعههای فولادی ضد زنگ، یک رزوه خارجی سختتر روی پیچ دستگاه همراه با یک رزوه داخلی آنیل شده یا نرمتر در مهره میتواند از گند زدگی جلوگیری کند. با این حال، دیفرانسیل باید کنترل شود. یک تفاوت شدید می تواند به جای درگیری صاف به برش ساینده تبدیل شود.
تطبیق صحیح سختی مربوط به سختی برابر نیست. این در مورد یک رابطه عمدی است که از جوش خوردن دو سطح رزوه شده به یکدیگر جلوگیری می کند.
انتخاب مهره مناسب بخشی از این تصمیم است، زیرا شرایط مواد، طول رزوه و توزیع سختی مهره تعیین کننده نحوه تقسیم بار با پیچ ماشین است.
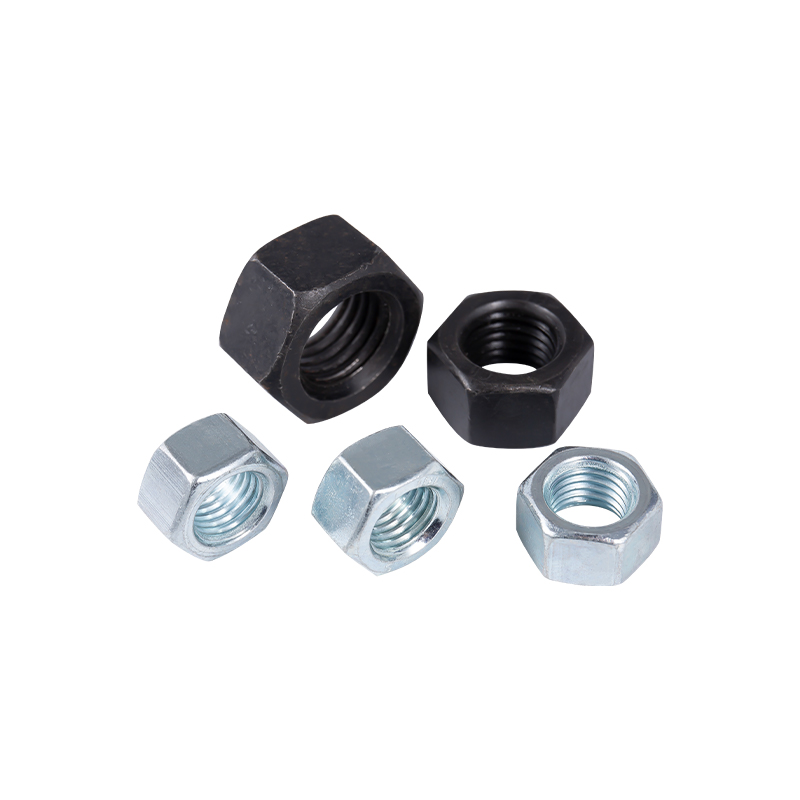 آجیل فلنج و قفل برای بست مقاوم در برابر لرزش این انتخاب انواع مهره های معمولی، فلنج دار و خود قفل شونده را پوشش می دهد. طراحی فلنج سطح تماس و پایداری را اضافه می کند، در حالی که نسخه های ضد شل شدن به جلوگیری از شل شدن نخ در اثر لرزش یا تغییرات حرارتی کمک می کنند. مشاهده محصول →
جفت شدن مواد نیز میتواند مانع از ایجاد زخم شود. هنگامی که یک پیچ ماشین از فولاد ضد زنگ ساخته می شود، یک مهره ساخته شده از برنز سیلیکونی یا فولاد کربنی پوشش داده شده چسبندگی را کاهش می دهد. اما در بسیاری از محصولات صنعتی، انتخاب مواد با الزامات خوردگی ثابت میشود، بنابراین پرداخت سطح و پوششها به دفاع عملی تبدیل میشوند.
ناهمواری و تمیزی سطح بسیار مهم است. رزوه های صاف اصطکاک کمتری دارند، اما سطوحی که بیش از حد صاف هستند می توانند چسبندگی را افزایش دهند. از کشیدن ترکیبات، ماسه، ذرات فلزی و رطوبت در داخل مجموعه های رزوه دار خودداری کنید. این آلاینده ها نقاط فشار موضعی ایجاد کرده و جوشکاری میکرو را تسریع می کنند.
| مواد آجیل | مواد پیچ | گرایش گالینگ | رویکرد عملی |
|---|---|---|---|
| فولاد ضد زنگ | فولاد ضد زنگ | بالا | از روان کننده و دیفرانسیل سختی کنترل شده استفاده کنید |
| فولاد کربن | فولاد ضد زنگ | متوسط | روکش روی یا نیکل باعث کاهش چسبندگی می شود |
| سیلیکون برنز | فولاد ضد زنگ | کم | برای جداسازی قطعات و خدمات دریایی خوب است |
عملیات حرارتی مستقیم ترین راه برای کنترل سختی در مهره ها و پیچ های ماشینی است. اتصال دهنده های فولادی کربنی با استحکام بالا، برای برآورده شدن محدوده سختی مشخصی، خاموش و گرم می شوند. پیچهای دستگاه فولاد ضد زنگ را میتوان به صورت سرد کار کرد یا با محلول آنیل کرد تا رابطه سختی مورد نیاز برای عملکرد ضد گازگرفتگی ایجاد شود.
از آنجایی که تطبیق سختی به دقت نیاز دارد، فرآیند عملیات حرارتی باید در سراسر دورههای تولید سازگار باشد. کوره های مدرن با اتمسفر کنترل شده و یکنواختی دما به تولیدکنندگان این امکان را می دهد که به جای گرم کردن ساده بست ها، به پنجره های سختی باریک ضربه بزنند تا زمانی که به اندازه کافی سخت به نظر برسند. برای درک اینکه چگونه این تصمیمات فرآیندی بر قطعات فلزی تمام شده تأثیر می گذارد، به این راهنما مراجعه کنید بهینه سازی عملیات حرارتی صنعتی .
پیچهای شش ضلعی داخلی سر کلاهک سوکت اغلب در مجموعههای دقیق انتخاب میشوند، زیرا هندسه محرک آنها اجازه اعمال گشتاور کنترلشده و رفتار بهتر نشستن را میدهد.
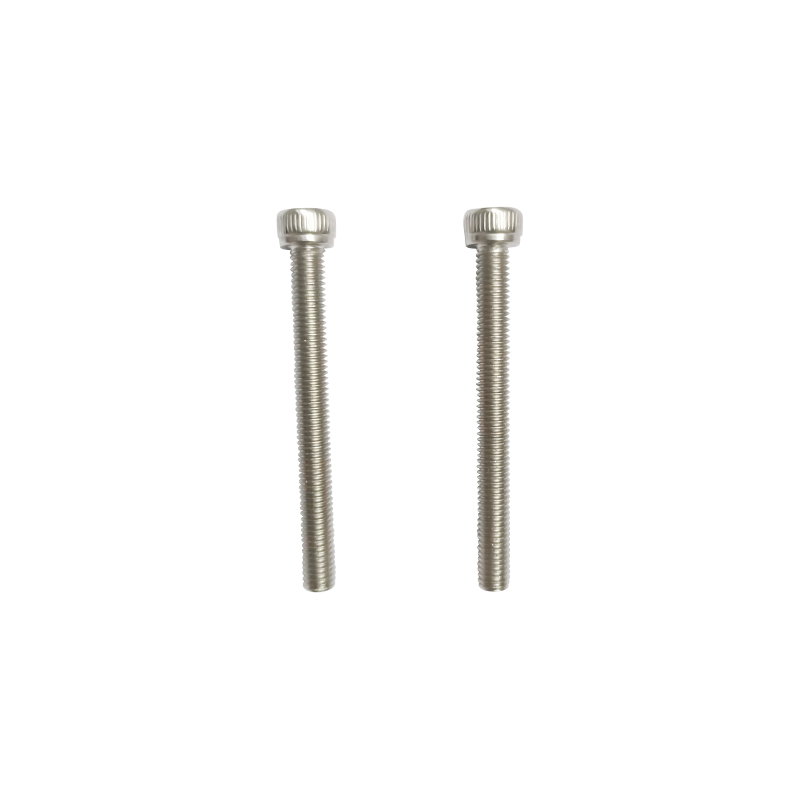 پیچ ماشین سر کلاهک سوکت M4-0.7×8 SUS304 این پیچ فولادی ضد زنگ دقیق با درایو شش گوش داخلی، اعمال گشتاور کنترل شده را در فضاهای محدود امکان پذیر می کند. روکش روشن و طراحی تمام نخ آن با مجموعههای دقیقی که رفتار نشستن و مقاومت در برابر خوردگی اهمیت دارد، مطابقت دارد. مشاهده محصول →
حتی با تناسب و سختی صحیح، روش مونتاژ تصمیم میگیرد که آیا گالینگ واقعاً اتفاق میافتد یا خیر. شایع ترین علت توقیف ناگهانی، خطای طراحی نیست. این یک فرآیند مونتاژ است که اصطکاک بیش از حد خیلی سریع ایجاد می کند.
سرعت مونتاژ یک محرک شناخته شده است. چرخش سریع گرمای موضعی بیشتری تولید می کند و باعث چسبندگی شدیدتر می شود. کاهش سرعت به نقاط تماس انرژی کمتری برای جوشکاری می دهد و به روان کننده زمان می دهد تا در ناحیه رزوه باقی بماند.
با کلاس استاندارد و مناسب نخ شروع کنید. قطر موثر را با رزوه سنج های مناسب تایید کنید. سپس، مواد مورد نیاز و سختی را تعریف کنید. در نهایت، عملیات سطح یا روان کننده را که با محیط سرویس مطابقت دارد، اضافه کنید.
اگر اتصال فولاد ضد زنگ است و باید بعداً جدا شود، از ضد گیر کردن پایه نیکل استفاده کنید و از ترکیبات مبتنی بر مس خودداری کنید، که می تواند باعث خوردگی گالوانیکی در فولاد ضد زنگ شود. برای تجهیزات ارتعاشی، مهره های فلنج یا مهره های قفلی را در نظر بگیرید، زیرا آنها مسیر بار را تغییر می دهند و حرکت ریز را که به فرستگی تبدیل می شود، کاهش می دهند. الف راهنمای انتخاب بست گسترده تر می تواند به شما کمک کند این انتخاب ها را با هزینه و در دسترس بودن متعادل کنید.
خیر. تناسب صحیح رزوه فشار تماس موضعی را کاهش می دهد و توزیع بار را بهبود می بخشد، اما نیاز به کنترل سختی، آماده سازی سطح و روانکاری را برطرف نمی کند. پیشگیری از گند زدگی مستلزم ترکیبی از کنترلهای طراحی و مونتاژ است.
در اکثر طرح های ضد گالینگ از دیفرانسیل سختی کنترل شده استفاده می شود. یک رزوه خارجی سختتر با یک رزوه داخلی نرمتر رایج است، اما اگر مواد، پوششهای سطحی و روانکنندهها با دقت انتخاب شوند، عکس آن نیز میتواند کار کند. نکته کلیدی این است که از سطوح نرم یکسان از همان خانواده آلیاژ اجتناب کنید.
خیر. گالینگ در آلومینیوم، تیتانیوم و سایر فلزات انعطاف پذیر نیز رخ می دهد. فولاد ضد زنگ به دلیل استفاده گسترده، رفتار سخت کاری و لایه نازک اکسیدی، رایج ترین نمونه صنعتی است.
ضد گیره مبتنی بر نیکل اغلب برای مجموعه های فولادی ضد زنگ توصیه می شود. از ترکیبات مبتنی بر مس باید اجتناب شود زیرا مس می تواند باعث خوردگی گالوانیکی در اتصالات رزوه ای فولاد ضد زنگ شود.
پیشگیری از وزش نخ با طراحی شروع می شود، نه با تعمیر و نگهداری. یک تناسب نخ با دقت انتخاب شده، بار را پخش می کند، یک رابطه سختی کنترل شده از جوش سرد جلوگیری می کند، و مونتاژ منظم دو سطح را به اندازه کافی از هم جدا نگه می دارد تا بست را بنشیند. هنگامی که این اصول با هم کار می کنند، مهره و پیچ ماشین کاری را انجام می دهند که برای انجام آن طراحی شده بودند: اتصال را بدون اینکه یک تکه شوند، محکم کنید.
تولیدکنندگان با تجربه هم در عملیات حرارتی و هم در تولید اتصال دهنده ها، مانند شرکت فناوری فلزات جیاکسینگ ژونگک، با مسئولیت محدود، در موقعیتی قوی برای حمایت از این تصمیمات با کنترل فرآیند که از کوره تا رزوه تمام شده می رسد، هستند.

آجیل های معمولی ، آجیل فلنج و آجیل ضد لوزشه ای سه اتصال دهنده مشترک هستند که ...
جزئیات را مشاهده کنید
واشرهای مسطح و واشرهای بهار لوازم جانبی اتصال دهنده هستند که به طور گسترده در...
جزئیات را مشاهده کنید
کوره مقاومت از نوع ZKL سری 1100 ℃ یک تجهیزات با درجه بالا با کارایی صنعتی با ...
جزئیات را مشاهده کنید
ZKL Series 650 ℃ کوره معتدل از نوع جعبه برای فرآیندهای عملیات حرارتی مانند در...
جزئیات را مشاهده کنید
کوره های مقاومت از نوع RX3 سری به طور گسترده ای در زمینه عملیات حرارتی فلز ، ...
جزئیات را مشاهده کنید
ویژگی های طراحی پیچ های خود را به دست می آورد تا بتواند سوراخ های نخ را مستقی...
جزئیات را مشاهده کنید+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
شماره 2155 ، جاده شوانگلونگ ، منطقه نانو ، شهر جیا زینگ ، استان ژجیانگ
کپیرایت © شرکت فناوری فلزی Jiaxing Zhongke ، Ltd. تمامی حقوق محفوظ است.تامینکننده و تولیدکننده اتصالدهندههای فولاد ضدزنگ با استحکام بالا سفارشی


