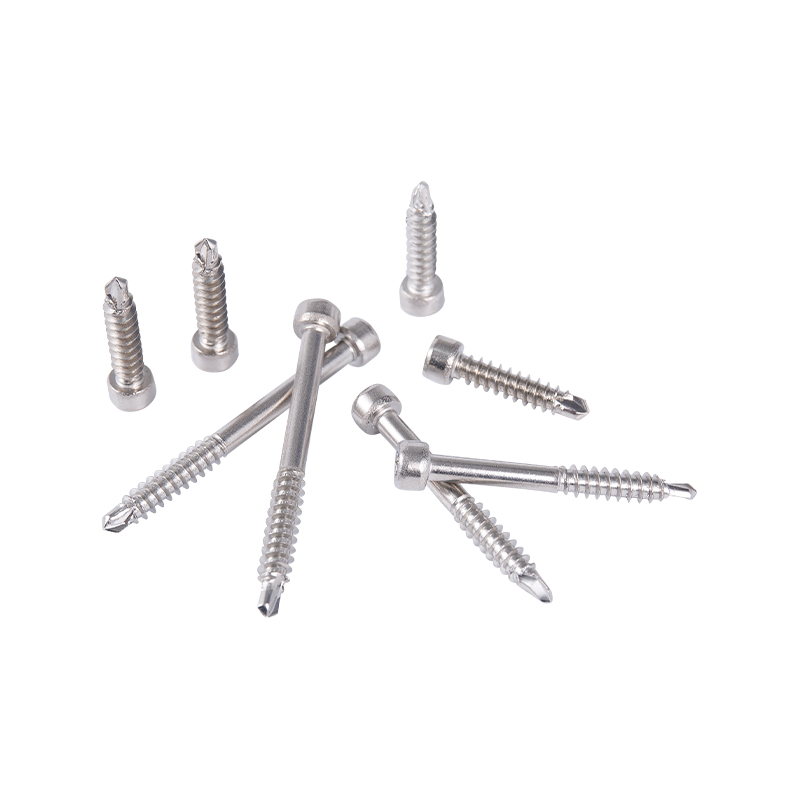
آجیل های آجیل معمولی آجیل
Cat:آجیل
آجیل های معمولی ، آجیل فلنج و آجیل ضد لوزشه ای سه اتصال دهنده مشترک هستند که ...
جزئیات را مشاهده کنید


دو پیچ خودکار می توانند در سطل زباله تقریباً یکسان به نظر برسند و همچنان در خط مونتاژ به روش های کاملاً متفاوتی رفتار کنند. تفاوت معمولاً از دم، انتهای ساق در مقابل سر شروع می شود. یک پیچ دم صاف با یک صفحه صاف و پخ به پایان می رسد، در حالی که یک پیچ دم تیز با یک نقطه مخروطی به پایان می رسد. این انتخاب هندسی منفرد تصمیم میگیرد که آیا سوراخ خلبانی لازم است یا خیر، پیچ با چه سرعتی شروع به کار میکند و چه مقدار گشتاور حرکتی اتصال قبل از خرابی چیزی جذب میکند.
هندسه اما فقط نیمی از داستان را بیان می کند. مواد پشت نوک، همراه با عملیات حرارتی اعمال شده روی آن، تصمیم میگیرند که آیا نخها به طور تمیز در زیرلایه شکل میگیرند یا آن را از بین میبرند.
در اصطلاح بست، دم انتهای انتهایی ساقه است و نحوه ورود پیچ به قطعه کار را کنترل می کند.
از آنجا که یک نقطه دم تیز مخروطی است، اولین رزوه های آن ناقص هستند و با پیشروی پیچ به تدریج عمیق می شوند. یک پیچ دم تخت، رزوه های کامل تری را به انتهای ساقه نزدیک می کند، که هم توزیع بار را در طول درگیر شده و هم شکل منحنی گشتاور محرک را تغییر می دهد.
گریدهای فولاد کربنی مانند C1022A معمولاً سخت میشوند: سطح به سختی بالا کربن میشود، بنابراین میتواند برش یا رزوه تشکیل دهد، در حالی که هسته نرمتر و محکمتر میماند تا پیچ تحت تأثیر گشتاور قرار نگیرد. شکاف بین سختی سطح و سختی هسته چیزی است که یک پیچ کوچک را تهاجمی و بادوام می کند.
گزینه های فولاد ضد زنگ رفتار متفاوتی دارند و اغلب اشتباه گرفته می شوند:
تمایز در نوک تیز بیشترین اهمیت را دارد. آن نقطه سطح مقطع بسیار کوچکی دارد، بنابراین یک نقطه بیش از حد سخت شده یا ضعیف می تواند در حین رانندگی شکسته شود، در حالی که یک نقطه سخت شده به سادگی جمع می شود و از شروع به کار خودداری می کند. پیچهای دم صاف فشار را در ناحیه وسیعتری پخش میکنند، اما درگیری رزوهای طولانی آنها به این معنی است که عمق بدنه باید در طول کل رزوه ثابت بماند.
نکته کلیدی
هندسه نوک نحوه ورود پیچ به مواد را مشخص می کند. درجه مواد و عمق کیس مشخص می کند که آیا در فرآیند زنده می ماند یا خیر.
پیچ دم تخت یک بست با درگیری کنترل شده است. از آنجایی که نمی تواند قطعه کار را سوراخ کند، قطر سوراخ و کیفیت سوراخ شرایط شکل گیری رزوه را مشخص می کند. در ورق های فلزی، سوراخ معمولاً کمی زیر اندازه رزوه نامی سوراخ می شود یا سوراخ می شود و پیچ، نخ خود را در دیواره آن سوراخ می غلتد یا برش می دهد. در پلاستیک ها و ریخته گری ها، یک سوراخ هسته قالب گیری شده به همین نتیجه می رسد.
عواقب آن قابل پیشبینی است: گشتاور راهاندازی بیشتر است، زیرا مشخصات کامل رزوه بلافاصله درگیر میشود، کنترل طول درگیری آسان است، و اتصالات را میتوان با آسیب بسیار کمتری نسبت به نوک تیز از هم جدا کرد و دوباره سرهم کرد. پیچ های دم تخت نیز انتخاب طبیعی زمانی هستند که پیچ از پانل اول عبور می کند و باید یک نخ در یک مهره، یک باس یا لایه دوم ضخیم تر تشکیل دهد.
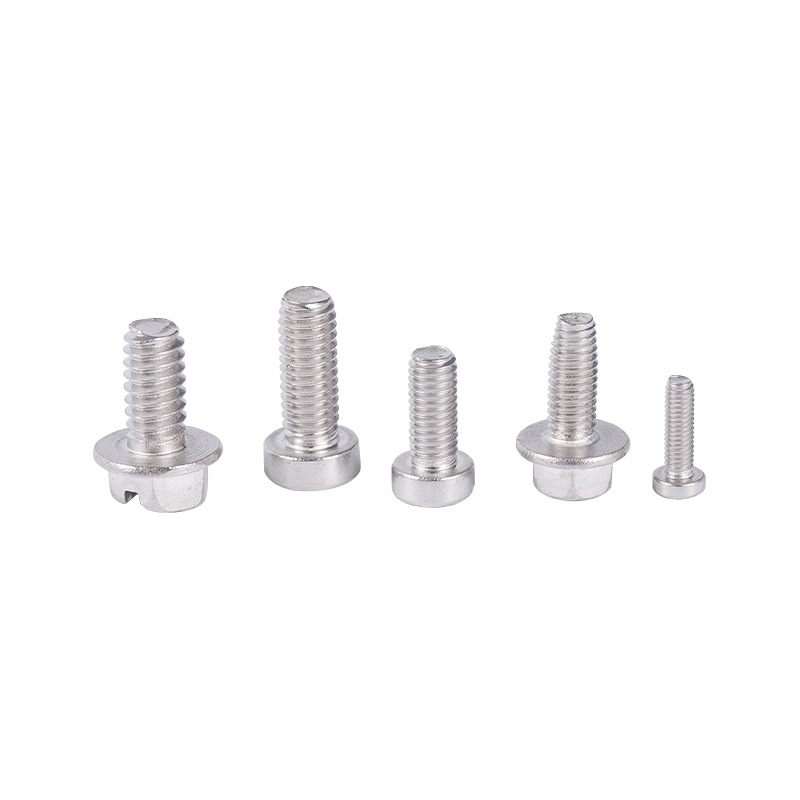 پیچ های دم صاف برای سوراخ های فلزی و کور دم صاف صاف برای فلز از پیش سوراخ شده، سوراخ های کور و ته کار، با سرهای تخت یا تابه و گزینه های کربن یا فولاد ضد زنگ مناسب است. مشاهده محصول →
یک پیچ دم تیز کنترل را با سرعت عوض می کند. نقطه خودش را پیدا می کند، مواد را کنار می زند و اولین نخ ها را به هم می زند، بنابراین هیچ عملیات سوراخکاری جداگانه در چوب، تخته خرده چوب، ورق نازک و بسیاری از پلاستیک ها لازم نیست. معاوضه این است که بستر باید مواد جابجا شده را بپذیرد. در چوب سخت متراکم یا فولاد ضخیم نقطه جایی برای جابجایی مواد ندارد و گشتاور حرکتی به شدت افزایش می یابد.
طرحهای نوک تیز همچنین تنش را متمرکز میکنند، زیرا نوک مخروطی مواد کمتری را حمل میکند و بارهای تشکیلدهنده رزوه روی حجم کمی از فولاد سختشده همگرا میشوند. اینجاست که کنترل عمق کیس حیاتی میشود: یک قاب خیلی کم عمق و نقطه تغییر شکل میدهد، یک قاب خیلی شکننده و تراشههای نقطهای.
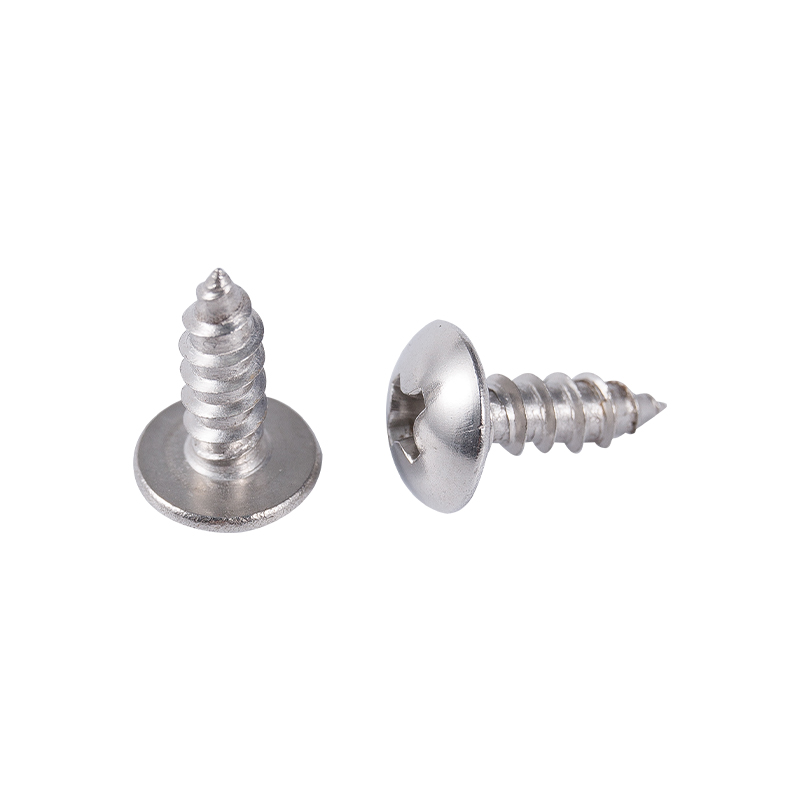
 پیچ های خودکاری نقطه تیز تابه ایدهآل برای مجموعههای فلزی از پیش سوراخشده، این پیچهای سر تابهای متقاطع، رزوهها را قطع میکنند و نیروی گیره را در ساختمان، مبلمان و محفظههای تجهیزات توزیع میکنند. مشاهده محصول →
جدول زیر تفاوت هایی را که در طول کار مشخصات بیشتر اهمیت دارد را خلاصه می کند.
| ویژگی | دم صاف | دم تیز |
|---|---|---|
| هندسه پایانی | صورت نازک و پخ شده | نقطه مخروطی مخروطی |
| سوراخ خلبان | مورد نیاز، قطر کنترل می شود | معمولا مورد نیاز نیست |
| شروع رفتار | به یک سوراخ واقع شده نیاز دارد | نقطه شروع خود |
| تعامل با موضوع | تاپیک ها را نزدیک به پایان کامل کنید | نخ های ناقص در نوک |
| بسترهای معمولی | ورق فلزی، پلاستیک، ریخته گری، باس | چوب، تخته خرده چوب، ورق نازک، پلاستیک |
| تقاضای عمق پرونده | یکنواخت در طول کل نخ | کنترل دقیق در نقطه |
| حذف و استفاده مجدد | آسیب بهتر، کمتر به بستر | آسیب بیشتر به بستر |
عملکرد تشکیل نخ به همان اندازه که نتیجه طراحی است، نتیجه عملیات حرارتی است. کربوریزه کردن لایه سطح سخت را ایجاد میکند، قفلهای تبدیل را خاموش میکند، و تمپر کردن، چقرمگی هسته کافی را برای زنده ماندن از گشتاور نصب بازیابی میکند. عمق محفظه، سختی سطح و سختی هسته همگی باید در داخل یک پنجره نگه داشته شوند و زمانی که جو کوره و مشخصات دما از دستهای به دسته دیگر تکرار میشوند، نگهداشتن آن پنجره راحتتر است.
بنابراین تجهیزات فرآیند مستقیماً پشت کیفیت اتصال دهنده قرار می گیرند. کوره های کربورسازی و تلطیف جوی کنترل شده از محدوده مشخص شده مناسب تجهیزات عملیات حرارتی به جای اینکه فقط در یک نمونه، عمق کیس را در یک لات تولیدی یکنواخت نگه دارید. بررسی های سختی و آزمایش اسپری نمک پس از آن تأیید می کند که لایه سطحی همانطور که در خدمت در نظر گرفته شده است رفتار می کند.
تصمیم گیری در مورد مواد باید از بستر پیروی کند، نه برعکس.
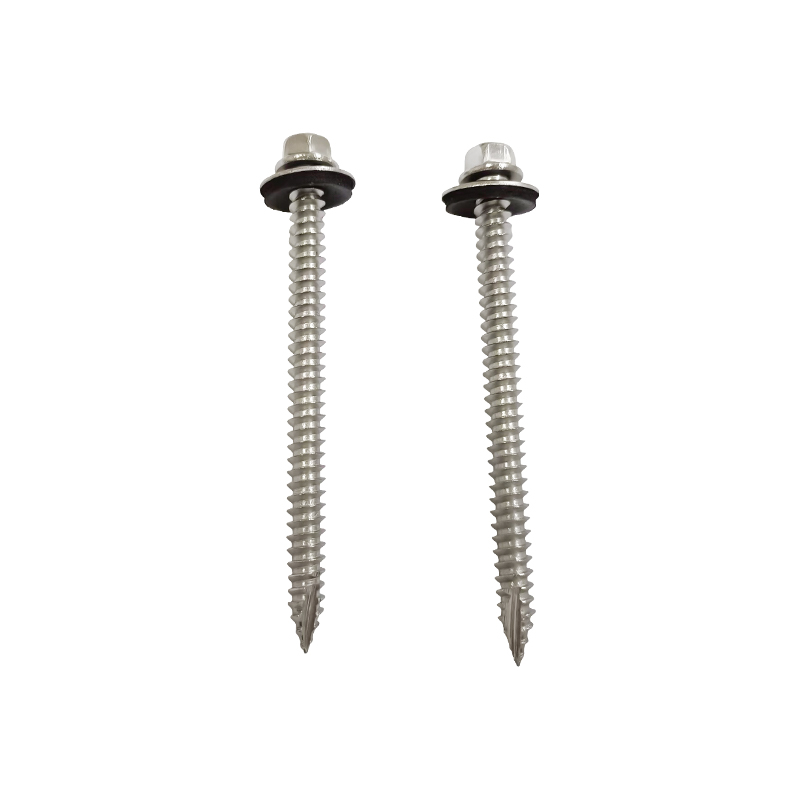 پیچ خودکار هگز واشر نوع 17 با واشر EPDM برای سقف فلزی و روکش فلزی در فضای باز، این پیچ SUS410 از یک رزوه پشتی و واشر آب بندی برای بهبود درگیری و مقاومت در برابر نفوذ رطوبت استفاده می کند. مشاهده محصول →
| حالت شکست | علت مادی احتمالی | تصحیح عملی |
|---|---|---|
| نخ در بستر جدا شده است | سوراخ خلبان too large, or case depth too shallow | قطر سوراخ را کاهش دهید، سختی سطح را بررسی کنید |
| شکستگی نقطه در حین رانندگی | عمق بیش از حد کیس یا تعدیل ناکافی | چرخه کربورسازی و دمای تمپرینگ را دوباره بررسی کنید |
| نقطه تا می شود و پیچ می چرخد | سختی سطح برای زیرلایه خیلی کم است | عمق قاب را افزایش دهید یا درجه سخت تری انتخاب کنید |
| گند زدن و گرفتن در ضد زنگ | درجه آستنیتی همراه با اصطکاک بالا | به SUS410 تغییر وضعیت دهید یا از روان کننده مناسب استفاده کنید |
| زنگ زدگی در اطراف سر ظاهر می شود | فولاد کربن با آبکاری ناکافی | ارتقاء به درجه ضد زنگ برای محیط زیست |
خیر. یک پیچ دم تیز می تواند از یک سوراخ ساده شروع شود، اما یک پیچ دم صاف نیاز به سوراخ آماده با قطر مناسب دارد. راندن یک پیچ دم صاف بدون سوراخ پیلوت معمولاً به جای تشکیل رزوه، قطعه کار را تغییر شکل می دهد.
در فلز و پلاستیک سفت و سخت، بله. سوراخ معمولاً کمی کمتر از اندازه رزوه نامی سوراخ می شود یا سوراخ می شود، بنابراین پیچ موادی برای شکل گیری دارد، و سوراخ های هسته قالب گیری شده همان عملکرد را در قطعات پلاستیکی انجام می دهند.
هیچ یک از این دو نمره به طور کلی بهتر نیستند. کیس سخت شده C1022A با هزینه کم به سختی سطح بالایی می رسد. SUS410 سختی قابل مقایسه با مقاومت در برابر خوردگی بهتر را ارائه می دهد که در سرویس مرطوب یا خورنده خفیف اهمیت دارد.
گریدهای آستنیتی مانند SUS304 و SUS316 را نمیتوان با عملیات حرارتی سخت کرد، بنابراین رزوههای آنها نرمتر از فولاد کربنی سختشده است. اصطکاک بیشتر همچنین باعث افزایش گاز می شود که خطر رزوه یا پیچ بریده شده را افزایش می دهد.
انتخاب بین یک دم صاف و یک پیچ خودکار دم تیز به نحوه تشکیل مفصل بستگی دارد. دم تیز سرعت نصب و قابلیت راه اندازی خودکار را بهینه می کند، مشروط بر اینکه بستر بتواند مواد جابجا شده را بپذیرد و نقطه دارای عمق مورد مناسبی در پشت خود باشد. دم صاف کیفیت درگیری، قابلیت پیش بینی گشتاور و قابلیت استفاده مجدد را بهینه می کند، مشروط بر اینکه سوراخ به درستی آماده شود. در هر دو مورد، درجه و عملیات حرارتی پشت نوک تعیین میکند که آیا هدف طراحی از تولید باقی میماند یا خیر.
برای دید وسیع تری از نحوه طبقه بندی و کاربرد این بست ها، این نمای کلی از انواع پیچ های خودکار و انتخاب یک همراه مفید برای خواندن است.
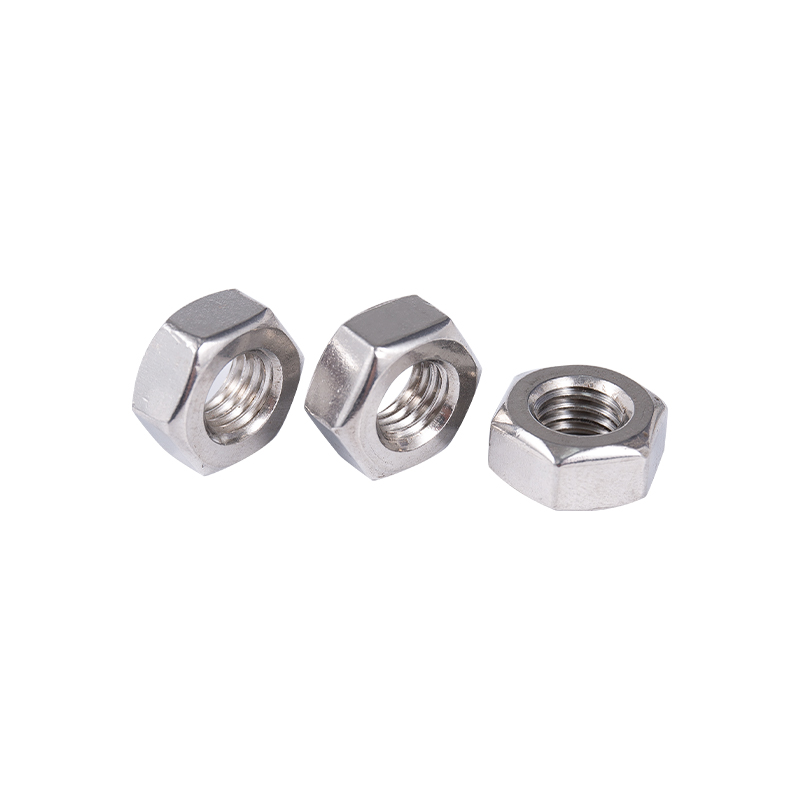
آجیل های معمولی ، آجیل فلنج و آجیل ضد لوزشه ای سه اتصال دهنده مشترک هستند که ...
جزئیات را مشاهده کنید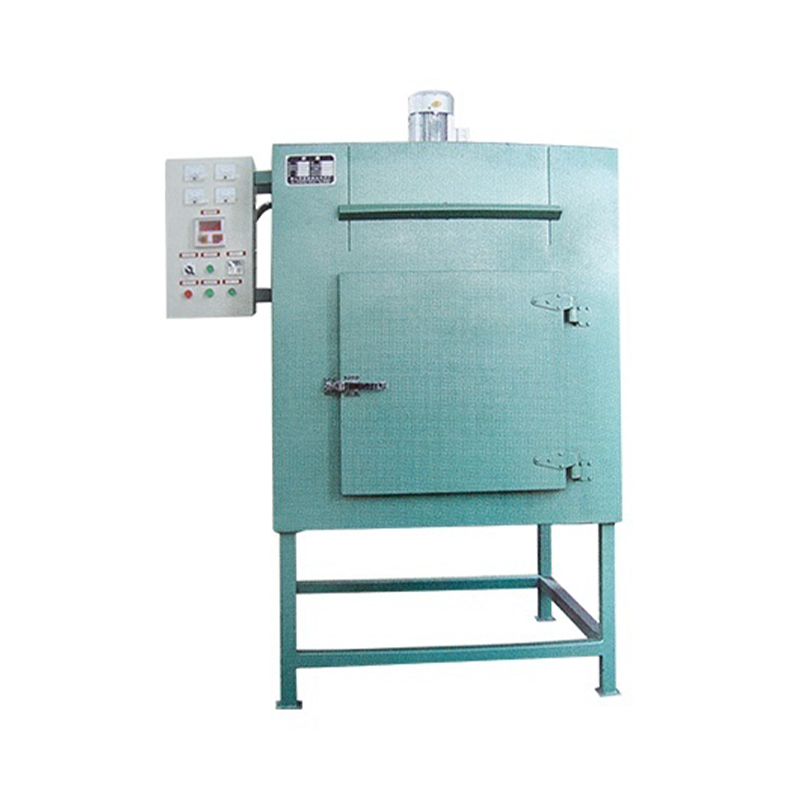
اجاق گاز چرخه حرارتی ZKL سری 550 ℃ یک تجهیزات خشک کن صنعتی با کارایی بالا و م...
جزئیات را مشاهده کنید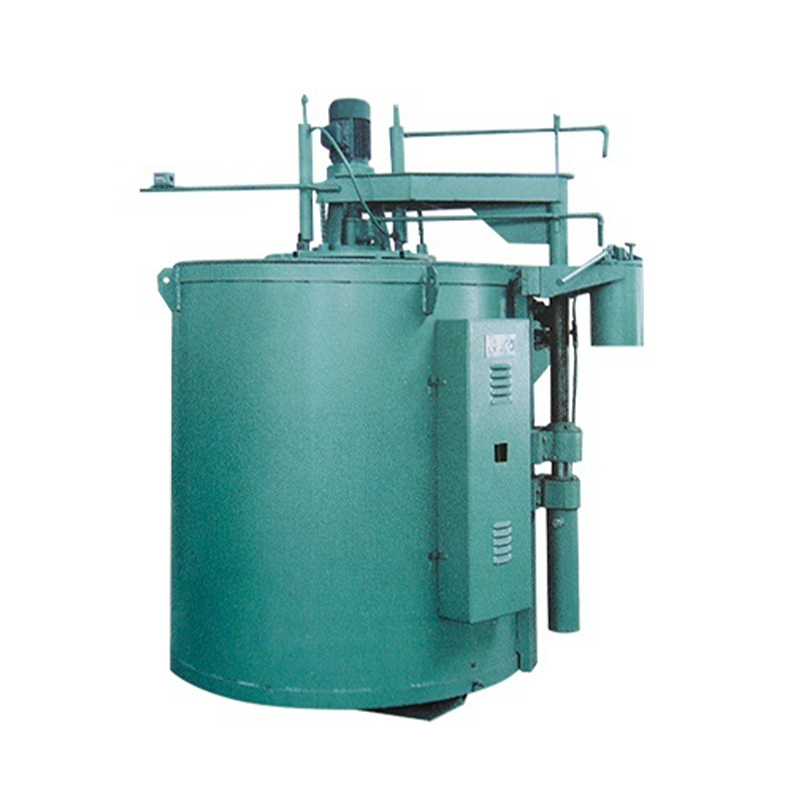
کوره مقاومت چرخ دستی RT2 می تواند برای فرآیندهای عملیات حرارتی مانند عادی ساز...
جزئیات را مشاهده کنید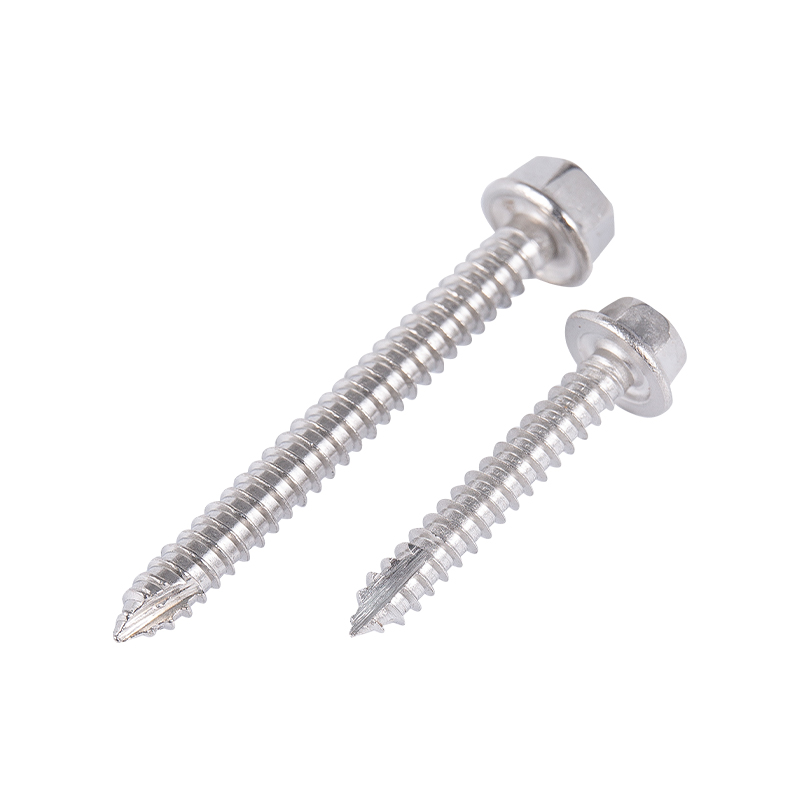
پیچ های خود ضربه زدن به ضربان شش ضلعی ، یک اتصال دهنده کارآمد و راحت است که ب...
جزئیات را مشاهده کنید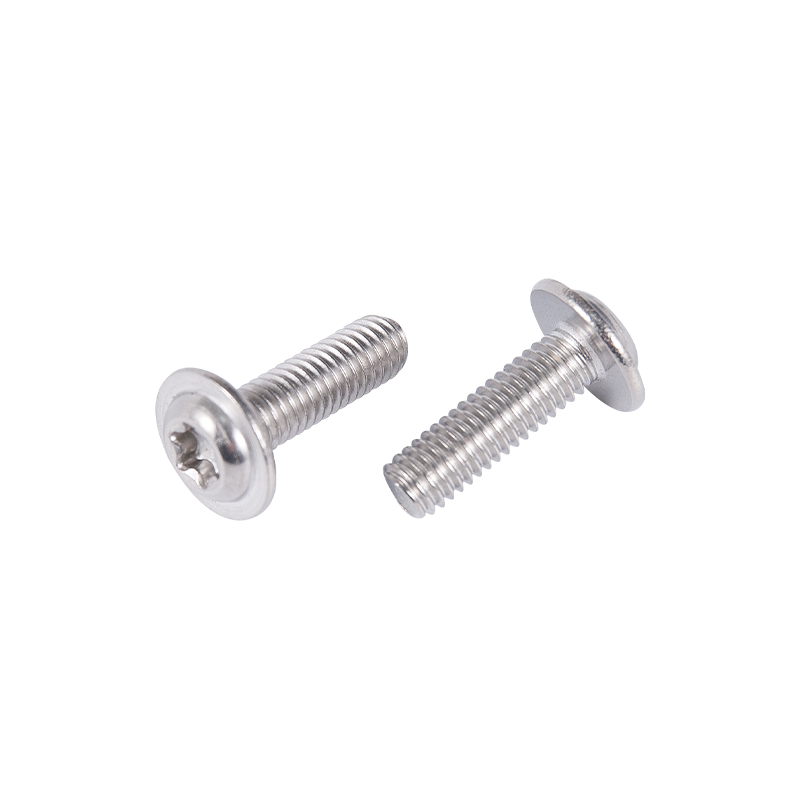
پیچ های دستگاه Pan Head به خوبی طراحی شده و از عملکرد عالی برخوردار هستند ، م...
جزئیات را مشاهده کنید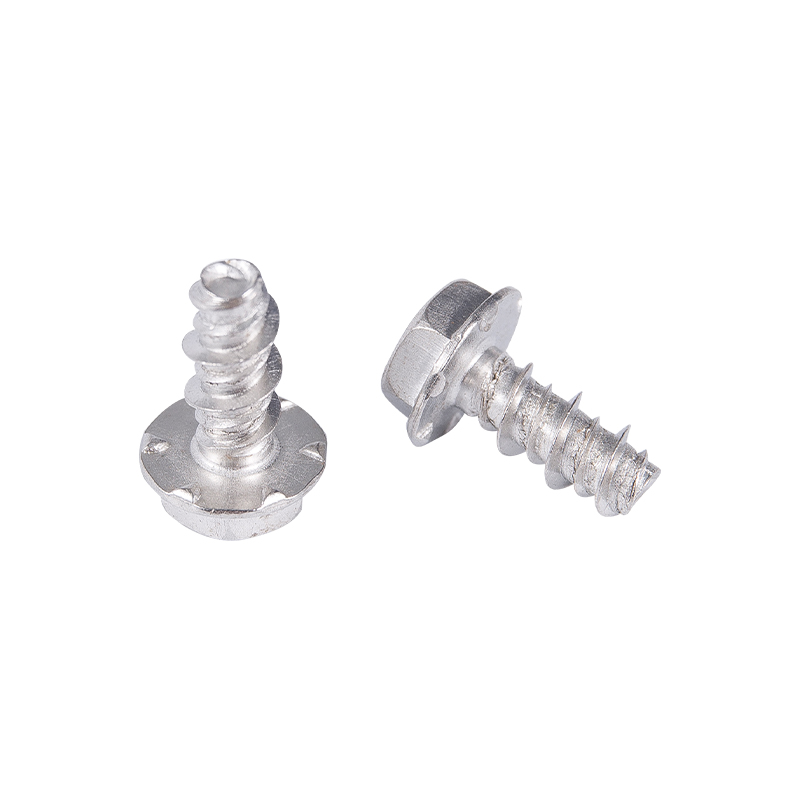
ویژگی طراحی پیچ خود ضربه زدن به دم این است که دم دارای لبه خراشیده شده است که...
جزئیات را مشاهده کنید+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
شماره 2155 ، جاده شوانگلونگ ، منطقه نانو ، شهر جیا زینگ ، استان ژجیانگ
کپیرایت © شرکت فناوری فلزی Jiaxing Zhongke ، Ltd. تمامی حقوق محفوظ است.تامینکننده و تولیدکننده اتصالدهندههای فولاد ضدزنگ با استحکام بالا سفارشی